Продукт
Контакты Нас

Случаи проекта
Детали продукта
Процесс обработки и производства стальной структуры:
1. Закрывая лист чертежа. Этот процесс является материальной частью осмотра, и свое содержание включает подтверждение выбранной модели и спецификаций проекта и качественный осмотр материала.
2. Stakeout и ① нумерации устанавливая вне и отмечать, метка агрегата, метка отверстия винта, направление положения усиливая плиты, метка наклона и осевая линия, линия отсчета и линия осмотра должны ясно быть отмечены, и шаблон должен быть сделан при необходимости. ②Обратите внимание на зарезервированное производство, припуск на усадку при сварке во время установки; резка, строгание кромок и фрезерование обработки припуска; установка зарезервированных требований к размеру. ③Перед отмечать, гнуть и деформация материала должны быть исправлены.
3. Заглушка: стальная пластина заглушается многоголовочным режущим станком с ЧПУ, но ржавчина и грязь на режущей поверхности должны быть удалены перед заглушкой, чтобы режущие детали оставались чистыми и ровными. После резки расплавленный шлак и всплеск должны быть удалены, оператор владеет навыками использования механического оборудования и операционных процедур для настройки наилучших значений лучших параметров оборудования.
4. Собирать и формировать перед собирать, деформация стали должна быть исправлена, и внутри ряд отступления контроля, контактируя шероховатая поверхность должна быть свободна заусенцев, грязи и твердых частиц для обеспечения что собрание компонентов плотно интегрировано и соотвествует качества. Во время сборки должны быть предоставлены соответствующие инструменты и оборудование, такие как стальные линейки под прямым углом, чтобы обеспечить достаточную точность после сборки. Используемое оборудование представляет собой стальную сборочную машину Z12.
5. Сваривать: ①Оборудование используемое в этом процессе портальный тип автоматический погруженный в воду сварочный аппарат дуговой сварки. ② Процесс заварки: Столбцы и стальные балки заварки стальные сварены портальной автоматической погруженной в воду дуговой сваркой; нервюры и соединительные плиты лучей столбца сварены вручную. Использование портальной автоматической сварки должно соответствовать следующим двум пунктам: (1) После сварки необходимо удалить ржавчину, заусенцы и грязь в диапазоне 30-50 мм от края сварки, чтобы уменьшить факторы, вызывающие сварочные поры и другие дефекты. (2) Начальная дуговая пластина должна быть из того же материала, что и основной материал, форма сварочной канавки должна быть такой же, а длина должна соответствовать стандартным требованиям; ручная дуга должна соответствовать следующим требованиям: использование хорошо функционирующего электросварочного аппарата, Выбранный электрод должен быть запечен в сухом боксе для сушки.
6. делать отверстия
7. Выпрямление стального профиля ①Использование оборудования: машина для правки фланцев ②Требования к процессу: оператор знаком с содержанием процесса и знаком с процедурами эксплуатации оборудования. После того, как коррекция завершена, следует провести самопроверку, а допустимое отклонение соответствует соответствующим правилам «Кодекса строительства и приемки стальных конструкций». Кому

Ключевые слова:
Случаи проекта
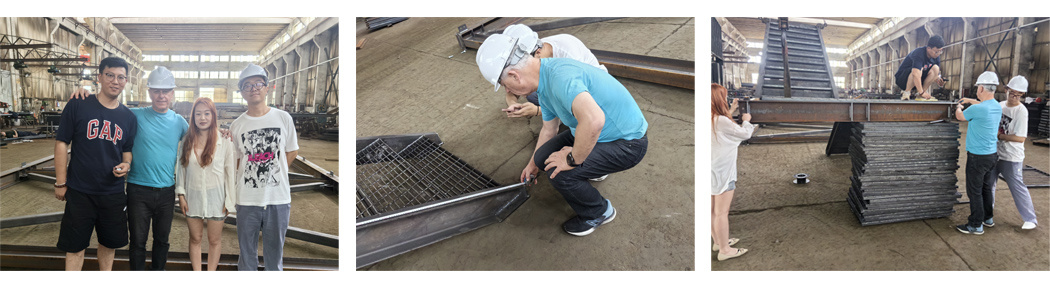
Посещения клиентов
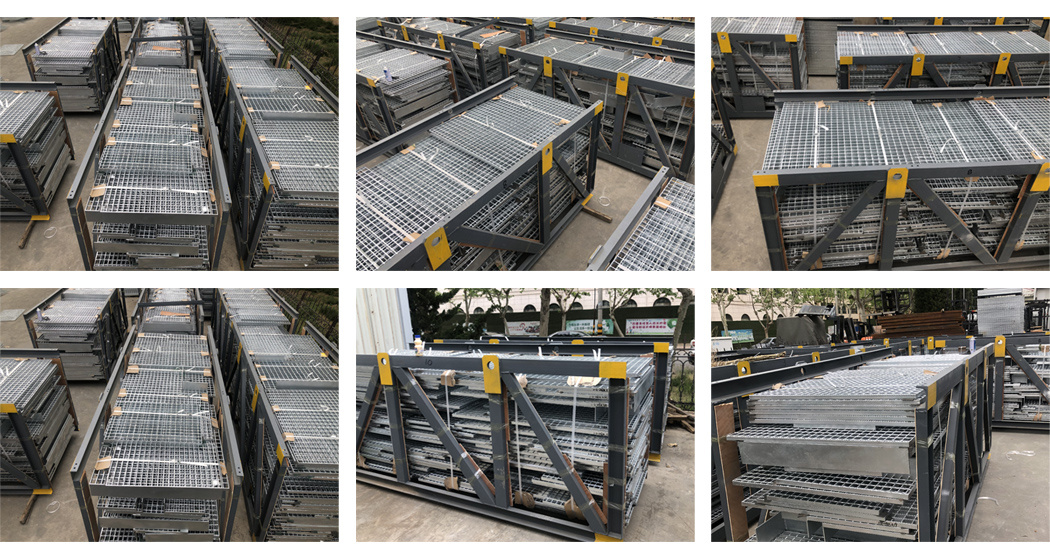
Доставка фото
Контроль качества
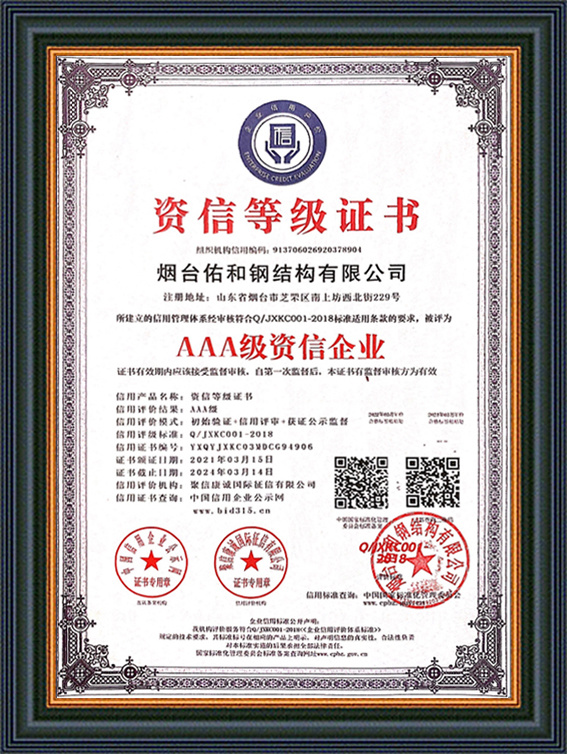
Наши преимущества
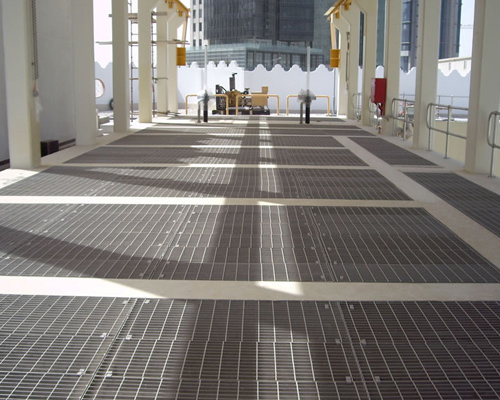
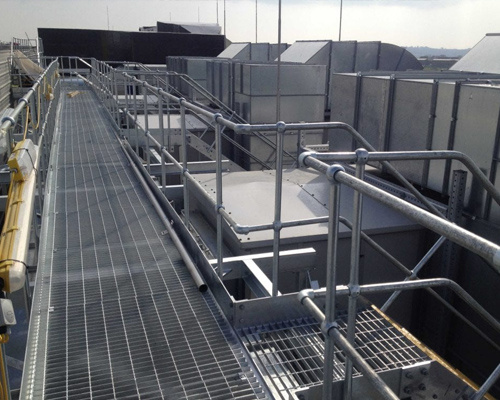
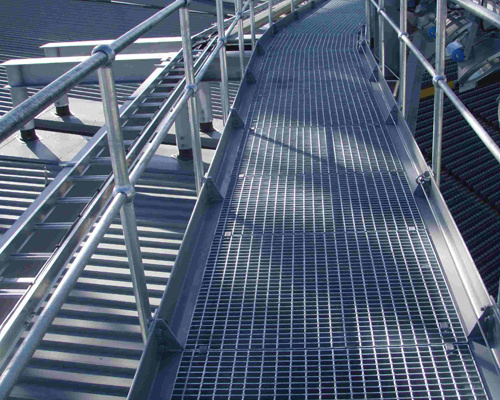
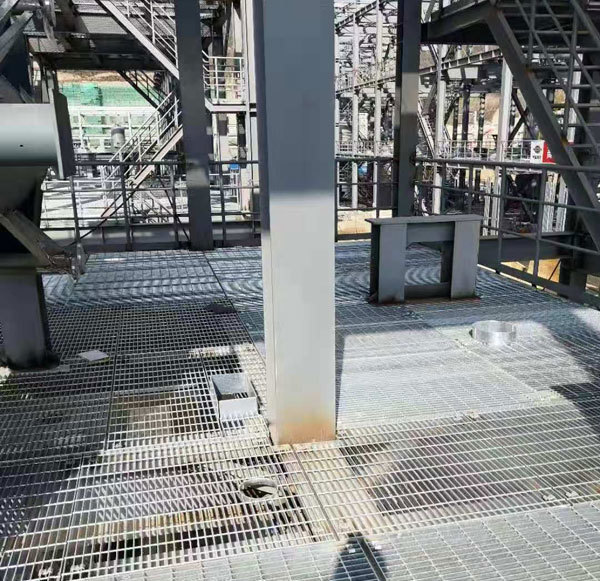
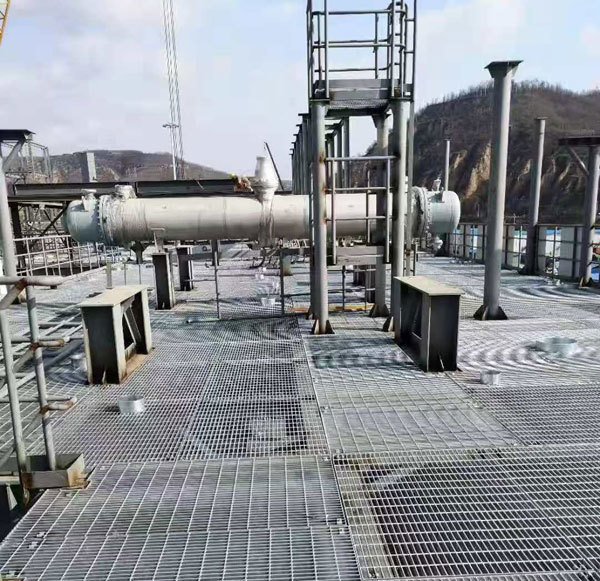
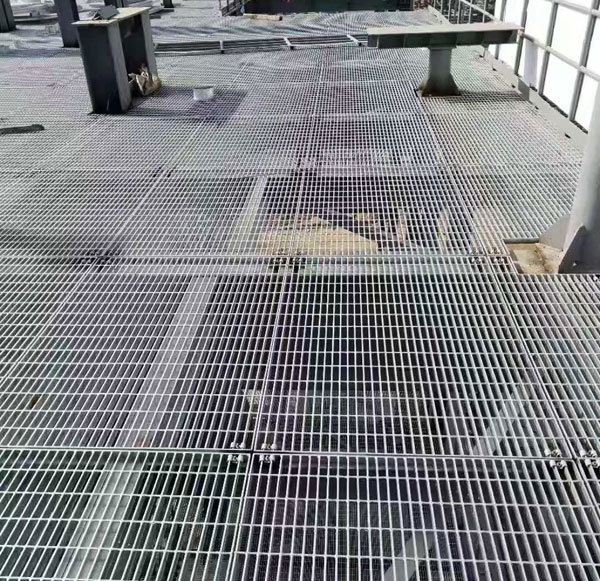
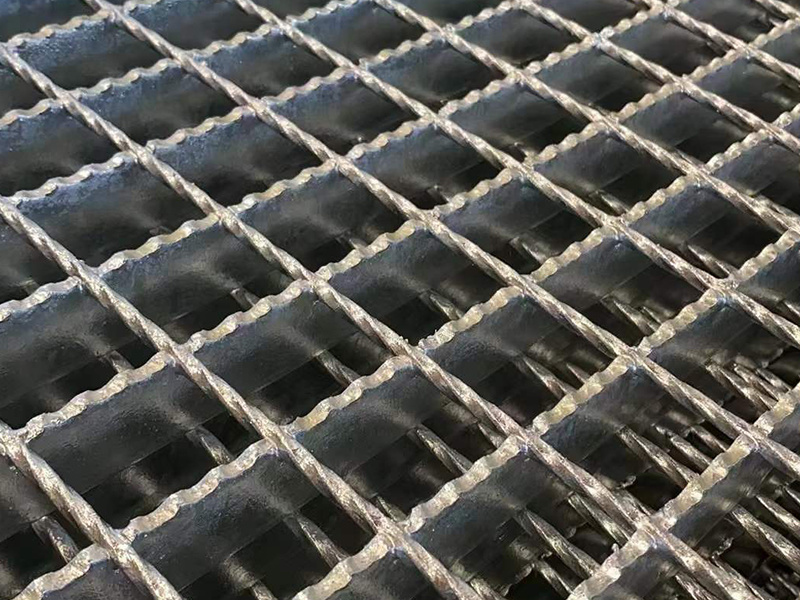
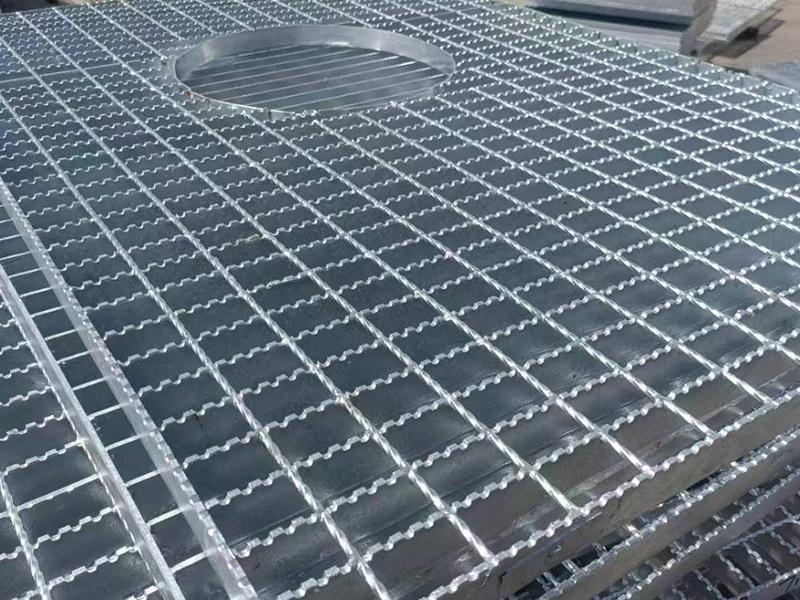
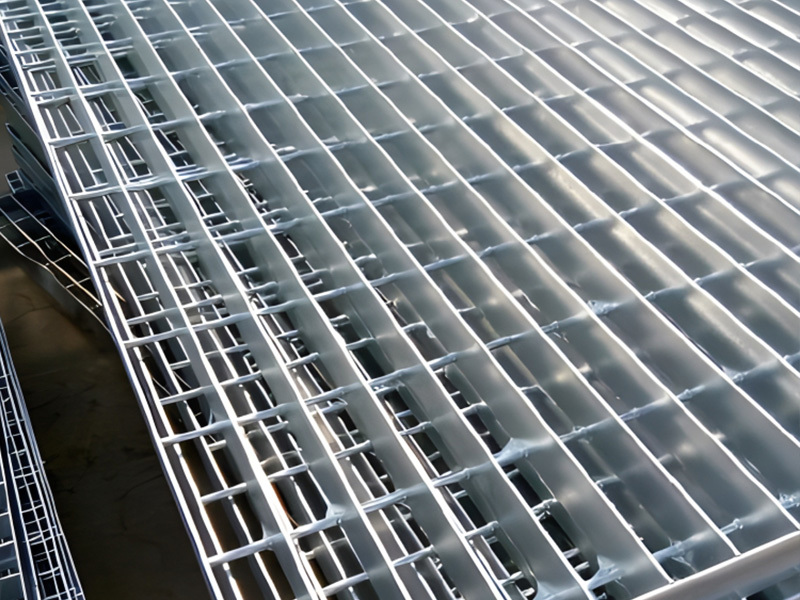
Стальная решетка-это своего рода экономичная, практичная и красивая стальная конструкция, которая широко используется на промышленных предприятиях, в коммунальном строительстве, на дорогах и мостах, в транспортных средствах и в других областях. Как профессиональный производитель стальных решеток, у нас есть следующие корпоративные преимущества:
Богатый опыт продукции:
Мы имеем многолетний опыт в производстве стальных решеток, квалифицированные во всех видах производственных процессов и технических точек, чтобы обеспечить стабильное и надежное качество продукции.
Предварительное производственное оборудование:
Мы внедрили современное производственное оборудование и технологии в Главная и за рубежом, которые могут производить высококачественные стальные решетки в соответствии с международными стандартами.
Совершенная система управления качеством:
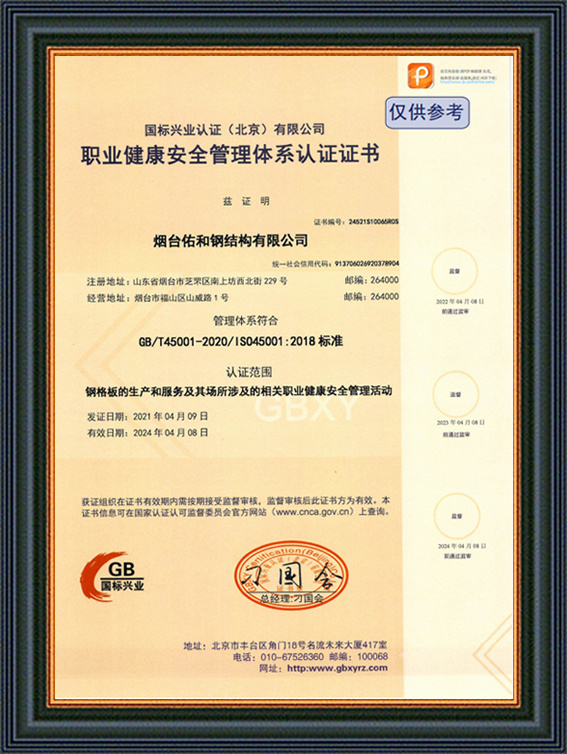
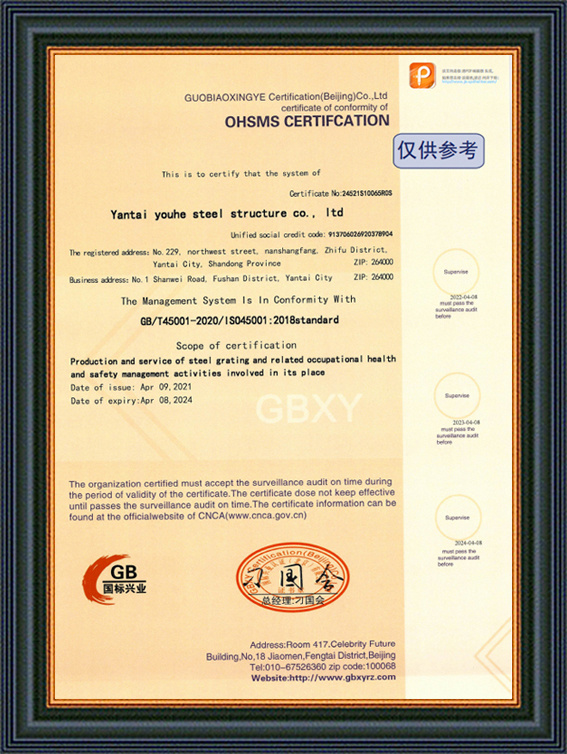
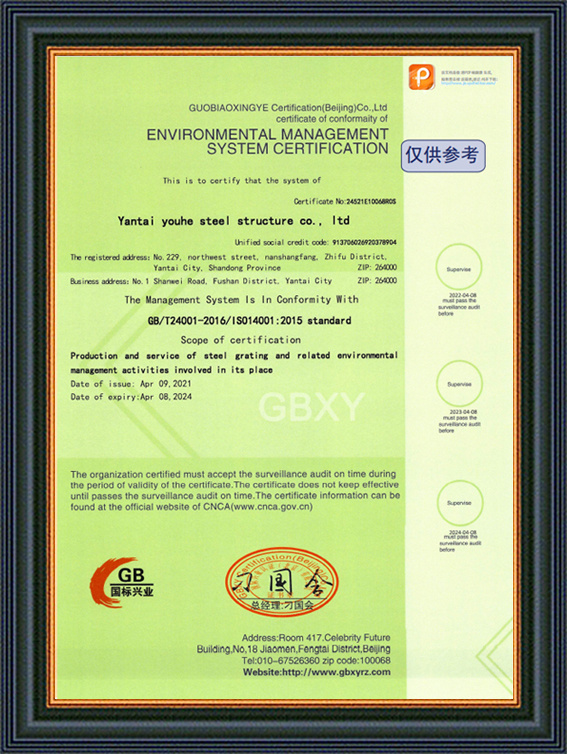
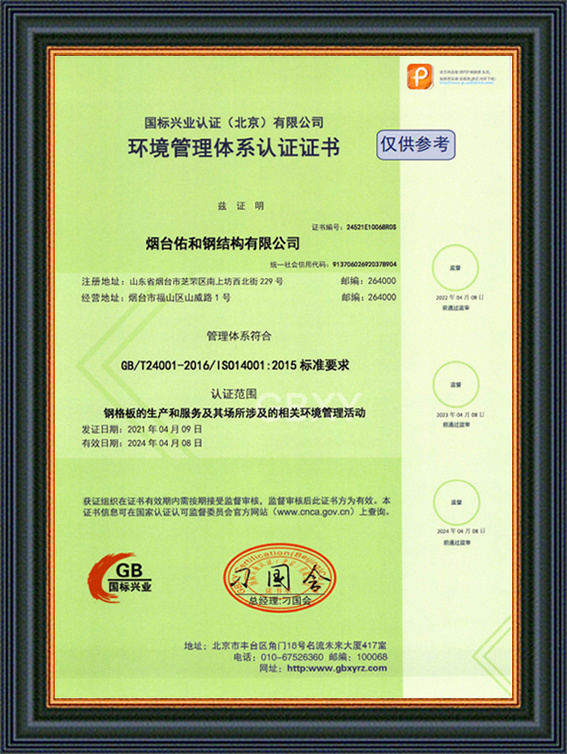
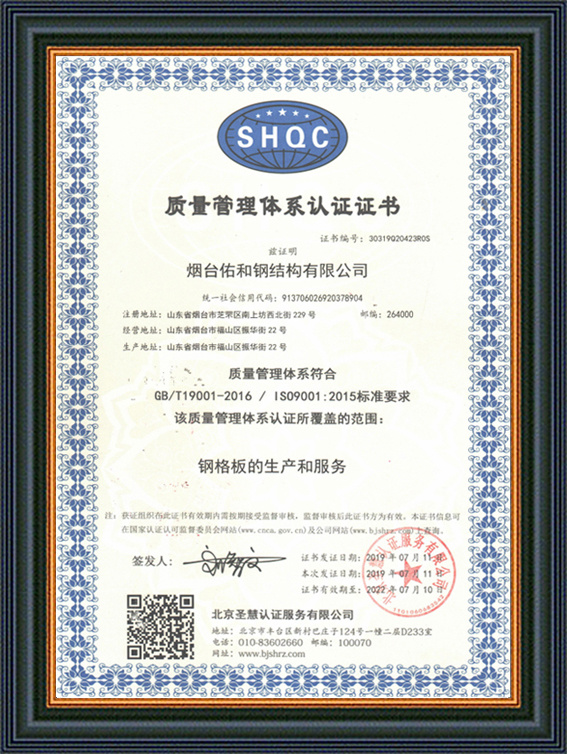
Мы создали совершенную систему управления качеством и строго внедряем систему управления качеством ISO9001 для обеспечения стабильного и надежного качества продукции.
Разнообразные характеристики продукта:
Мы производим стальные решетки с богатыми спецификациями, которые могут удовлетворить потребности различных клиентов, и мы также можем настроить специальные спецификации в соответствии с требованиями клиентов.
Конкурентоспособная цена:
У нас есть собственная производственная фабрика, которая может напрямую контролировать стоимость производства и обеспечивать конкурентоспособную цену.
Своевременное послепродажное обслуживание:
Мы создали совершенную систему послепродажного обслуживания, которая может своевременно реагировать на жалобы и проблемы клиентов, чтобы обеспечить их удовлетворенность.
Хорошая репутация и из уст в уста:
На протяжении многих лет мы придерживались бизнес-философии «честность и надежность, качество во-первых, клиент во-первых», которая завоевала доверие и похвалу клиентов.
Случаи проекта